


6 slāņu dēlis, ja tikai augšējais un otrais slānis darbojas RF, tad izmantojiet tikai RO4350B starp šiem diviem slāņiem un izmantojiet augstu Tg fr4 atlikušajiem 4 slāņiem. Tas ir reāls skaitlis, lai samazinātu plātnes kopējās materiālu izmaksas par 30% līdz 60%.
Rogers RO4000 sērija ir visbiežāk izmantotā augstfrekvences serdeņu plate jauktai kompresijai, ar stabilu Dk 3,48 ± 0,05 un zuduma koeficientu aptuveni 0,0037@10 GHz. Tas ir par vienu kārtu zemāks par fr4.
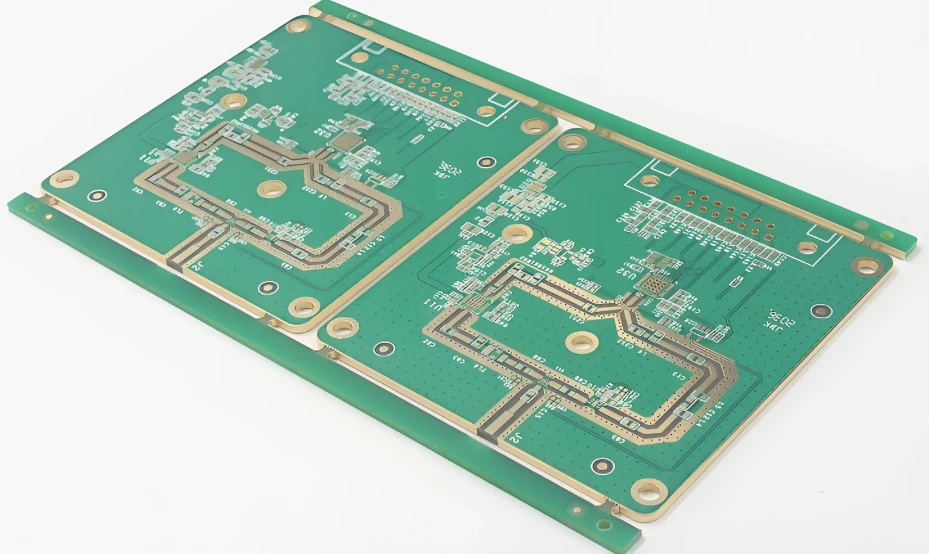
Kontrole FR-4 ir stikla šķiedras auduma un epoksīdsveķu kompozītmateriāls ar Dk diapazonā no 4,2 līdz 4,8 un dreifē atkarībā no frekvences, temperatūras un mitruma, un Df ir no 0,018 līdz 0,025. Tās priekšrocība ir tikai divi vārdi: lēts. Tas ir pilnīgi pietiekams digitālajām shēmām, barošanas avotiem un zemfrekvences simulācijām; Tā izmantošana GHz līmeņa RF saitēm var kļūt par vājo vietu ievietošanas zuduma un pretestības stabilitātes ziņā.
Šīs shēmas pamatforma ir salikt abus kopā un saspiest kopā vienā piegājienā:
Galvenais priekšnoteikums: vispirms nošķiriet "jauktu spiedienu" un "grūti sajaucamu spiedienu"
Šī ir ūdensšķirtne, kas nosaka projekta panākumus vai neveiksmes, un daudzi autoavārijas gadījumi ir saistīti ar šī posma nenošķiršanu.
Jaukts saspiešanas veids (ieteicams)
Reprezentatīvie modeļi: RO4350B, RO4003C, RO4835 un citas RO4000/RO3000 ogļūdeņražu keramikas pildījumu sērijas.
Sveķu sistēmai ir laba afinitāte ar FR-4, Z-ass CTE ir aptuveni 30–46 ppm/grādi, un tā labi sakrīt ar vara foliju. Tā Tg ir aptuveni 280 grādi, un tas ir paredzēts sajaukšanai ar FR-4.
Piegādes ķēde ir nobriedusi, un ir daudzas vietējās plākšņu rūpnīcas, kas var veikt vienreizēju -presijas formēšanu ar kontrolējamām inženierijas izmaksām.
Grūti sajaucams kompresijas veids (lietojiet piesardzīgi)
Reprezentatīvie modeļi: RT/duroid 5880, RO3003 un citi PTFE materiāli.
Virsmas enerģija ir tikai 18-20 mN/m, un saķere ar vara foliju un vidi ir ārkārtīgi slikta. Bez iepriekšējas plazmas aktivācijas ir paredzama delaminācija; Z-ass CTE ir 200–300 ppm/grāds, un neatbilstības amplitūda ar FR-4 ir dubultota.
Ja tas patiešām ir jāizmanto, RO4350B ir jāpievieno kā pārejas slānis abās PTFE pusēs, lai Z-virzienā CTE sadalītu pakāpeniskā līknē - ar pārāk daudziem procesiem, ietaupītās materiālu izmaksas var segt ar apstrādes maksu.
4, jaukta spiediena izmaksas (četri galvenie riski)
Saliekot kopā divus materiālus ar ļoti atšķirīgām personībām, problēma koncentrējas uz četrām jomām:
Starpslāņu atslāņošanās un pūslīšu veidošanās (visnāvējošākā): CTE neatbilstība ir galvenais iemesls. Z-ass CTE standarta fr4 ir aptuveni 50-70 ppm/grādi, un RO4000 ir aptuveni 30-46 ppm/grādi. Kad pārplūdes lodēšanas maksimums ir 245–260 grādi, izplešanās atšķirība starp abiem var sasniegt desmitiem mikrometru. Faktiskajā pārbaudē neoptimizētu jauktu spiediena plākšņu atslāņošanās ātrums var sasniegt 12% pēc termiskās cikla -40 grādiem ~ 85 grādiem. Lielākā bedre ir parasto fr4 daļēji sacietējušo loksņu (piemēram, 1080) izmantošana Rodžersa slāņa noņemšanai, kas ir bieži sastopama atslāņošanās negadījumu biežums.
Pārmērīga deformācija: Asimetriski lamināti radīs atlikušo spriegumu pēc kompresijas dzesēšanas, un lieces deformācija var sasniegt 1,2–2,5 mm/m. Vieglos gadījumos var būt slikta SMT tērauda sieta saķere un BGA pieminekļa uzstādīšana, savukārt smagos gadījumos var rasties lodēšanas savienojuma lūzums. Jauktās spiediena plāksnes deformācija parasti ir jākontrolē 0,5% robežās (BGA blīva aina), un brīvais standarts ir 0,75% (skatiet IPC-6012).
Impedances nobīde: RO4350B Dk ir aptuveni 3,48, un fr4 ir aptuveni 4,2–4,8. Ja augstfrekvences signāla līnija šķērso dielektrisko slāni, pretestības solis notiks -, kad izmērītā mikrosloksnes līnija šķērso fr4 slāni uz RO4350B slāni, solī tiks ģenerēts +7 Ω pārejošs maksimums, un signāla kvalitāte strauji pasliktināsies.
Poru vara plaisāšana: jauktā spiediena struktūra termiskās cikla laikā tiek atkārtoti pakļauta stiepes spiedes spriegumam, kas koncentrējas saskarnē starp vara slāni uz poru sienas un pamatnes. Pēc ilgstošas iedarbības uz poru varš (parasti 20–25 μm) poru sienas vidū veidojas mikroplaisas, kas galu galā noved pie ķēdes pārtraukuma.