


Daudzslāņu dēļi ir plaši izmantoti dažādās jomās, piemēram, elektronikā, celtniecībā un mēbelēs, pateicoties to izcilajai veiktspējai.
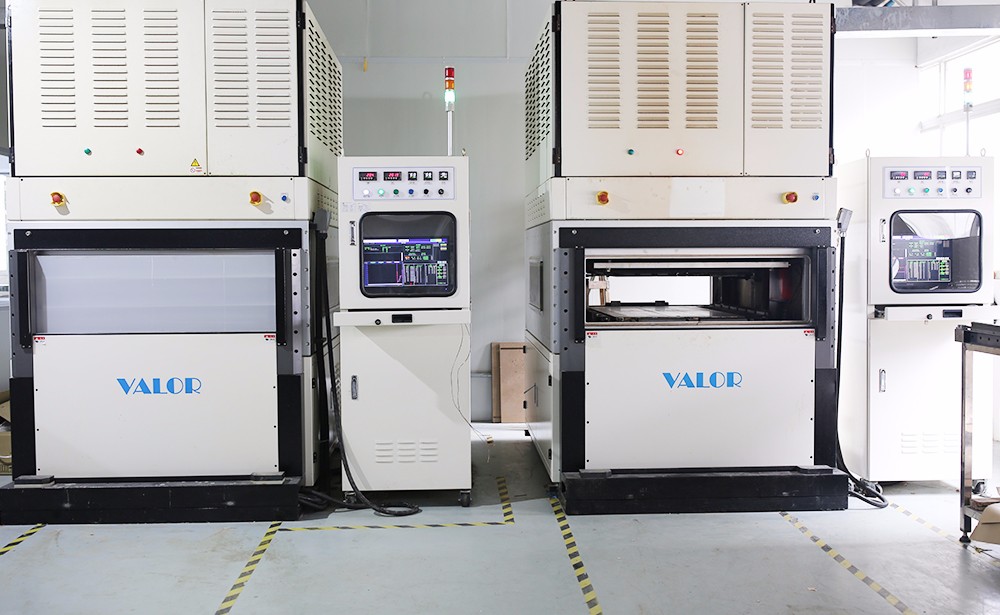
Daudzslāņu laminētu plākšņu eksplozijas iemeslu analīze
Daudzslāņu laminētu plākšņu eksplozijai ir dažādi iemesli, ko galvenokārt var analizēt no materiālu, procesu, aprīkojuma un vides aspektiem.
Materiālu ziņā
Substrāta kvalitātei ir izšķiroša nozīme. Ja pamatnē ir defekti, piemēram, burbuļi, piemaisījumi vai nevienmērīgs biezums, laminēšanas procesā var rasties spriedzes koncentrācija, kas var izraisīt eksploziju.
Valde. Turklāt līmes veiktspēja var ietekmēt arī laminēšanas efektu. Ja līmes attiecība nav piemērota vai cietēšanas temperatūra vai laiks nav piemērots, tas var novest pie nepietiekama savienojuma spēka, vieglas slāņu atdalīšanas un galu galā plātnes plīšanas.
Meistarības ziņā
Nevar ignorēt arī amatniecības jautājumu. Laminēšanas temperatūras kontrole ir galvenais solis. Pārmērīga temperatūra materiāla iekšienē var izraisīt pārmērīgu termisko spriegumu, savukārt nepietiekama temperatūra var izraisīt nepilnīgu līmes sacietēšanu, kas var izraisīt plātnes plīšanas. Svarīgi ir arī laminēšanas spiediena izmērs un pielietošanas metode. Pārmērīgs spiediens var saspiest substrātu, savukārt nepietiekams spiediens nevar nodrošināt ciešu saķeri starp slāņiem. Nevienmērīgs spiediena sadalījums var izraisīt arī sliktu lokālo saķeri un palielināt plāksnes plīšanas risku. Arī laminēšanas laika iestatījumam jābūt saprātīgam. Ja laiks ir pārāk īss, līme var nebūt pilnībā sacietējusi, un, ja laiks ir pārāk garš, tas var izraisīt materiāla īpašību samazināšanos.
aprīkojuma aspekts
Laminēšanas kvalitāti var ietekmēt arī aprīkojuma faktori. Nepietiekama laminēšanas iekārtas precizitāte, piemēram, nevienmērīgs sildīšanas plāksnes temperatūras sadalījums, spiediena padeves ierīces darbības traucējumi utt., var izraisīt nestabilus parametrus laminēšanas procesā, tādējādi palielinot
Sprādziena iespējamība. Nepietiekama aprīkojuma apkope var izraisīt arī pakāpenisku tā veiktspējas samazināšanos, kas ietekmē laminēšanas efektu.
Vides aspekts
Vides faktorus nevajadzētu novērtēt par zemu. Ja temperatūra un mitrums ražošanas vidē netiek pareizi kontrolēti, tas var ietekmēt materiālu veiktspēju un līmju sacietēšanas efektu. Piemēram, augsts mitrums var likt pamatnei uzsūkt mitrumu, un laminēšanas procesā mitrums karstuma ietekmē iztvaiko, radot burbuļus un plātnes plīšanas.
Pretpasākumi attiecībā uz daudzslāņu laminētu sprāgstvielu plātni
Lai novērstu iepriekš minēto daudzslāņu laminēto plākšņu eksplozijas iemeslus, var veikt šādus atbilstošus pasākumus.
Materiālu kontrole
Attiecībā uz materiālu kontroli ir nepieciešams stingri sijāt substrātu, lai nodrošinātu tā kvalitātes atbilstību prasībām un izvairītos no bojātu substrātu izmantošanas. Tajā pašā laikā ir nepieciešams optimizēt līmes proporciju, noteikt piemērotu sacietēšanas temperatūru un laiku atbilstoši faktiskajai ražošanas situācijai un nodrošināt, ka līmei ir laba saķere.
procesa optimizācija
Procesa optimizācijā ir nepieciešama precīza laminēšanas temperatūras, spiediena un laika kontrole. Izmantojot eksperimentus un datu analīzi, nosakiet optimālos procesa parametrus un stingri ieviesiet tos ražošanas procesā. Pastiprināt procesa uzraudzību, savlaicīgi atklāt un koriģēt parametru novirzes un nodrošināt laminēšanas procesa stabilitāti.
Iekārtu apkope un kalibrēšana
Iekārtām jāveic regulāra apkope un kalibrēšana, lai nodrošinātu laminēšanas iekārtas precizitāti un veiktspēju. Pārbaudiet sildīšanas plāksnes temperatūras sadalījumu, nekavējoties salabojiet vai nomainiet bojāto spiediena padeves ierīci un pārliecinieties, ka iekārta var darboties stabili un uzticami.