


Elektronisko izstrādājumu pamata arhitektūrā PCB ir kā precīzas darbības "nervu centrs", un tā veiktspēja tieši nosaka elektronisko izstrādājumu stabilitāti un uzticamību. Kā galvenā saitePCB ražošanas process, laminēšanas process uzņemas atbildību par vairāku materiālu slāņu sapludināšanu stabilā struktūrā. Tās procesa precizitāte ne tikai ietekmē PCB mehānisko izturību un izolācijas veiktspēju, bet arī spēlē izšķirošu lomu signāla pārraides integritātē. Tālāk mēs analizēsim visu PCB laminēšanas tehnoloģijas procesu un atklāsim aiz tā esošo tehnisko loģiku un kvalitātes kontroles punktus.
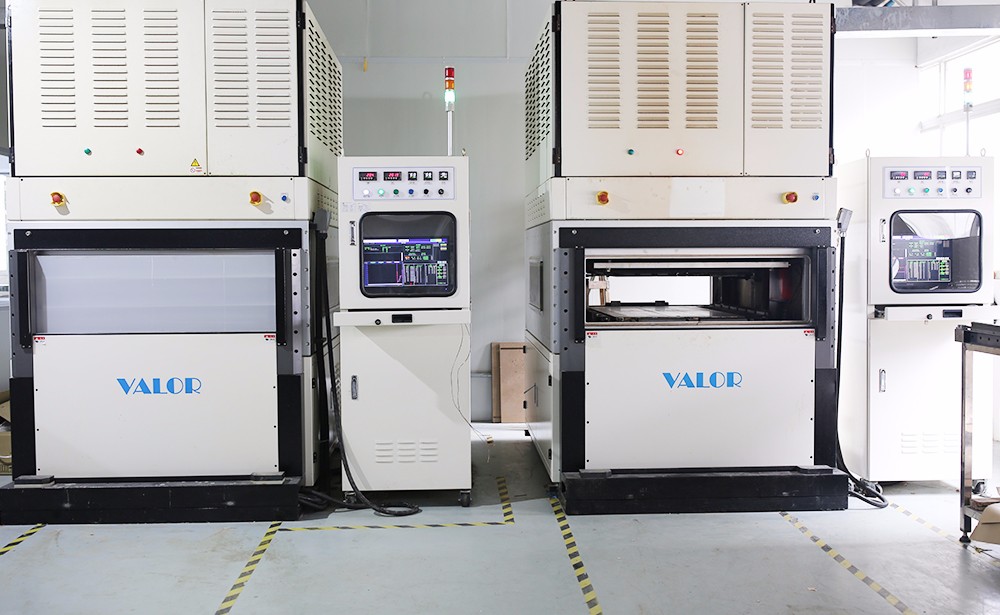
1, Precīza sagatavošana pirms presēšanas
(1) Stingra materiālu atlase un rūpīga pārbaude
Kā iespiedshēmas plates elektriskā savienojuma pamats iekšējai serdeņa platei ir jāveic iekšējās shēmas ražošanas precīza apstrāde, lai nodrošinātu, ka shēmas grafikas precizitātes kļūda tiek kontrolēta ± 5 μm robežās. Izskata pārbaudes stadijā tiek izmantota automātiskā optiskā pārbaudes iekārta, lai skenētu visu serdeņa plates virsmu, koncentrējoties uz īssavienojumu, atvērtu ķēžu un caurumu defektu pārbaudi ar diametru 50 μm. Tajā pašā laikā tiek izmantots mikro pretestības testeris, lai veiktu 100% ķēdes vadītspējas pārbaudi, lai nodrošinātu, ka serdeņa plates elektriskā veiktspēja atbilst standartam.
Daļēji sacietējušu plēvju veiktspējas parametri tieši nosaka starpslāņu savienošanas kvalitāti. Augstfrekvences sakaru iespiedshēmu platēm ir jāizvēlas zemu zudumu daļēji cietinātas mikroshēmas ar dielektrisko konstanti, kas ir mazāka vai vienāda ar 3,0 un dielektriskie zudumi ir mazāki vai vienādi ar 0,002; Augstas uzticamības scenārijiem, piemēram, automobiļu elektronikai, ir jāizmanto augstas -temperatūras izturīgi modeļi ar stiklošanās temperatūru, kas ir lielāka vai vienāda ar 170 grādiem. Materiālu noliktavas pārbaudē sveķu sacietēšanas aktivitāti nosaka želejas laika mērītājs, un želejas laika novirze ir jākontrolē ± 10% robežās. Tajā pašā laikā biezuma testeri izmanto, lai uz vietas pārbaudītu loksnes viendabīgumu, lai nodrošinātu, ka biezuma pielaide ir mazāka vai vienāda ar ± 5 μm.
Ārējās vara folijas izvēlei jāatbilst ķēdes konstrukcijas prasībām. Lielas strāvas scenārijiem, piemēram, jaudas moduļiem, prioritāte jāpiešķir augstas elastības vara folijas izmantošanai, kuras biezums ir 70 μm, un tās atdalīšanas stiprībai jābūt lielākai vai vienādai ar 1,5 N/mm; Augstas-frekvences signālu līnijām ieteicams izmantot 18 μm ultra-zema profila vara foliju, lai samazinātu ādas efekta ietekmi. Vara folijas virsmas raupjums jākontrolē diapazonā no 1,5-2,5 μm, un partijas paraugu ņemšana jāveic, izmantojot raupjuma mērinstrumentu, lai novērstu virsmas defektu radītos kodināšanas defektus.
(2) Slāņainu konstrukciju rūpīga projektēšana un precīza sakraušana
Kraušanas projektēšanā jāievēro elektromagnētiskās saderības princips. Ātrdarbīgām iespiedshēmu platēm ar vairāk nekā 10 slāņiem parasti tiek izmantota simetriska "signāla slāņa slāņa jaudas slāņa signāla slāņa" struktūra. Attālums starp jaudas slāni un slāni tiek kontrolēts 50-100 μm, lai izveidotu cieši savienotu kapacitatīvo efektu un samazinātu strāvas troksni. Aklo caurumu projektēšanā CAE programmatūra tiek izmantota caurumu pozīcijas projekcijas analīzei, lai nodrošinātu, ka blakus esošo aklo caurumu novirze ir mazāka vai vienāda ar 50 μm, izvairoties no starpslāņu savienojuma kļūmēm, ko izraisa nepareiza izlīdzināšana. Tipisks gadījums parāda, ka, izmantojot 6 slāņu simetrisku stacked DDR4 shēmas plati, signāla integritātes simulācijas zudums tiek samazināts par 12%, salīdzinot ar asimetrisku struktūru.
Kraušanas darbība tiek veikta 1000. klases tīrās telpas vidē, un operatoriem ir jāvalkā anti-statiski cimdi un maskas, lai izvairītos no cilvēku radītu piesārņotāju ietekmes. Izmantojot vizuālo izlīdzināšanas sistēmu katra materiāla slāņa atrašanās vietas noteikšanai, X/Y ass izlīdzināšanas precizitāte var sasniegt ± 25 μm. Attiecībā uz palīgmateriāliem tiek izvēlēts augstas -temperatūras izturīgs poliimīda izolācijas papīrs (temperatūras izturība, kas ir lielāka par vai vienāda ar 260 grādiem), kura biezuma pielaide tiek kontrolēta ± 2 μm robežās. Amortizācijas materiālā tiek izmantots stikla šķiedras filcs ar blīvumu 0,3 g/cm³, lai līdzsvarotu spiediena sadalījumu. Pēc sakraušanas pabeigšanas materiāla kopējais biezums ir jāpārbauda ar svēršanas metodi ar kļūdu, kas ir mazāka vai vienāda ar ± 3%.
2, Precīza presēšanas darbības kontrole
(1) Iekārtas parametru precizēšana
Temperatūras kontrole izmanto vairāku zonu temperatūras kontroles tehnoloģiju, un presētās tērauda plāksnes virsmas temperatūras starpība ir mazāka par ± 1,5 grādiem vai vienāda ar to. Kā piemēru ņemot noteiktu FR-4 materiālu, tā sacietēšanas līkne ir sadalīta trīs posmos: priekšsildīšanas stadija (60-120 grādi, sildīšanas ātrums 3 grādi/min), sacietēšanas stadija (180 grādi ± 2 grādi, izolācija 90 minūtes) un pēccietēšanas stadija (pamazām atdzesēšana līdz zem 80 grādiem). Plātnes centra temperatūras uzraudzība reāllaikā, izmantojot infrasarkano termometru, lai nodrošinātu novirzi mazāku vai vienādu ar ± 3 grādiem no iestatītās līknes.
Spiediena regulēšanai tiek izmantota servo hidrauliskā sistēma, un spiediena gradients tiek kontrolēts 5 psi/mm robežās. 8 slāņu iespiedshēmas platei sākotnējais spiediens ir iestatīts uz 150 psi. Kad temperatūra paaugstinās līdz 120 grādiem (sveķu kušanas stadija), pakāpeniski palieliniet spiedienu līdz 400 psi, un spiediena svārstības turēšanas posmā ir mazākas vai vienādas ar ± 10 psi. Liela laukuma paneļiem (lielāks vai vienāds ar 400 mm × 500 mm) ir jāaktivizē zonas spiediena kompensācijas funkcija, kas dinamiski pielāgo vietējo spiedienu caur spiediena sensora matricu, lai nodrošinātu plāksnes biezuma vienmērīguma kļūdu, kas ir mazāka par vai vienāda ar ± 5 μm.
Laika pārvaldība atbilst trīs{0}}dimensiju sinerģijas principam "temperatūras spiediena laiks". Eksperimentālie dati rāda, ka 180 grādu /400 psi apstākļos daļēji sacietējušā loksne pilnībā sacietē 85-95 minūšu laikā, un zem 80 minūtēm starpslāņa lobīšanās izturība samazinās par vairāk nekā 20%. Biezās vara folijas (lielāka vai vienāda ar 70 μm) procesam glabāšanas laiks jāpagarina par 15–20 minūtēm, lai nodrošinātu, ka sveķi pilnībā aizpilda vara folijas ieliektās vietas.
(2) Presēšanas procesa uzraudzība reāllaikā
Sildīšanas posmā PLC sistēma reģistrē temperatūras izmaiņas katru minūti, un automātiski tiek iedarbināts trauksmes signāls, kad sildīšanas ātrums pārsniedz 5 grādus/min. Šajā posmā galvenā uzmanība tiek pievērsta sveķu kušanas stāvokļa novērošanai. Ideālā gadījumā daļēji sacietējusi loksne sāk uzrādīt plūsmas stāvokli diapazonā no 90 līdz 110 grādiem. Ja notiek priekšlaicīga kušana (piemēram, zem 80 grādiem), ir jāpārbauda materiāla uzglabāšanas vide (mitrumam jābūt mazākam par vai vienādam ar 5% RH).
Izolācijas un spiediena uzturēšanas posmā tiek izmantots spiediena raidītājs, lai reāllaikā uzraudzītu spiedienu balonā. Kad spiediena svārstības pārsniedz ± 15psi, sistēma automātiski iedarbina kompensācijas sūkni spiediena korekcijai. Tajā pašā laikā temperatūras dati tiek reģistrēti ik pēc 5 minūtēm, izmantojot termopāra sensorus, kas uzstādīti tērauda plāksnes iekšpusē, veidojot temperatūras laika līkni procesa izsekojamībai un optimizācijai.
Dzesēšanas stadijā tiek izmantota gradienta dzesēšanas tehnoloģija, kas vispirms dabiski atdzesē iekārtu līdz 120 grādiem (dzesēšanas ātrums ir mazāks par vai vienāds ar 5 grādiem/min), un pēc tam to pārnes uz gaisa-dzesēšanas tuneli (vēja ātrums 2–3 m/s), lai atdzesētu līdz istabas temperatūrai. Materiāliem ar augstu TG (Tg, kas lielāks par vai vienāds ar 180 grādiem), ir nepieciešama lēna dzesēšana virs 80 grādiem 30 minūtes, lai samazinātu iekšējā sprieguma uzkrāšanos. Pēc pārbaudes šis process var samazināt iespiedshēmas plates deformāciju par vairāk nekā 40%.
3, stingra pārbaude un apstrāde pēc saspiešanas
(1) Rūpīga izskata defektu pārbaude
Vizuālā pārbaudē tiek izmantots vairāku leņķu gaismas avota apgaismojums (krāsu temperatūra 5000–6500 K), un pārbaudes personālam ir jābūt ar vairāk nekā 2 gadu pieredzi un jāspēj identificēt burbuļus, kuru diametrs ir lielāks par vai vienāds ar 0,3 mm, un atslāņošanās defektus, kuru garums ir lielāks vai vienāds ar 1 mm. Malu pārplūdei tiek izmantots lāzera biezuma mērītājs, lai noteiktu pārplūdes biezumu ar prasību, kas ir mazāka par vai vienāda ar 0,1 mm, lai izvairītos no turpmākās frēzēšanas precizitātes ietekmēšanas.
Mikroskopiskā pārbaude, izmantojot 50{3}}200x optisko mikroskopu, koncentrējoties uz sveķu uzpildes situācijas novērošanu pie aklo cauruma savienojuma, kam nepieciešama tukšuma attiecība, kas ir mazāka par vai vienāda ar 5%. Liela-blīvuma ķēdes zonām starpslāņu izlīdzināšana jāpārbauda, izmantojot šķēlumu analīzi. X/Y ass nobīdei ir jābūt mazākai vai vienādai ar 50 μm, un Z-ass sveķu biezuma vienmērīguma kļūdai jābūt mazākai vai vienādai ar ± 10%.
(2) Precīzs izmēra un biezuma mērījums
Izmēra mērīšanai tiek izmantots attēla mērīšanas instruments, lai automātiski skenētu tāfeles garumu, platumu un atvēruma pozīcijas ar koordinātu precizitāti ± 10 μm. Neregulārām plāksnēm kontūru saskaņošana tiek panākta, importējot CAD datus, un izmēru pielaides kontrolē ± 0,05 mm robežās.
Biezuma noteikšana izmanto mikrometru, lai kopā izmērītu 5 punktus četros plāksnes stūros un centrā. Vidējais biezums atšķiras no projektētās vērtības par mazāku vai vienādu ar ± 3%, un katra mērījuma punkta biezuma diapazons ir mazāks vai vienāds ar 50 μm. Daudzslāņu plāksnēm ir nepieciešama nesagraujošā katra slāņa vara biezuma pārbaude, izmantojot rentgenstaru biezuma mērītāju, ar iekšējā slāņa vara biezuma novirzi, kas ir mazāka vai vienāda ar ± 10%, un ārējā slāņa vara biezuma novirze ir mazāka vai vienāda ar ± 5%.
(3) Efektīva defektu novēršana un pareiza produktu apstrāde
Defektu labošana: burbuļiem, kuru laukums ir mazāks vai vienāds ar 5 mm², tiek izmantota vakuuma karstās presēšanas remonta tehnoloģija (temperatūra 180 grādi, spiediens 600 psi, laiks 10 minūtes). Pēc remonta ir nepieciešama atkārtota sagriešanas pārbaude; Mikro īssavienojumiem ķēdē tiek izmantots lāzera mikrokodināšanas aprīkojums (punkta diametrs ir mazāks par vai vienāds ar 50 μm), lai precīzi noņemtu īssavienojuma punktu, un pēc remonta vadītspēju apstiprina ar lidojošās tapas testu. Statistika liecina, ka nelielu defektu labošanas panākumu līmenis var sasniegt vairāk nekā 90%, bet remontdarbu skaits ir ierobežots līdz 2 reizēm.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Metāllūžņu produkti ir jāsadrupina, un lūžņu nodošanas iemesli jāreģistrē, izmantojot ERP sistēmu, lai nodrošinātu procesa uzlabošanas izsekojamību.
iespiedshēmas plates laminēšanas process ir sarežģīts ražošanas process, kas apvieno materiālu zinātni, karstās presēšanas pārnesi un precizitātes vadību. Tās tehniskie punkti iet cauri visai "materiālu sagatavošanas slāņa dizaina laminēšanas izpildes noteikšanas un remonta" ķēdei. Izmantojot precīzu materiālu atlasi, zinātnisku kraušanas plānošanu, viedo iekārtu kontroli un stingru kvalitātes pārbaudi, var efektīvi uzlabot iespiedshēmu plates visaptverošos veiktspējas rādītājus.