


Rogers augstfrekvences plātņu urbšanai un sienu apstrādei ir nepieciešami specializēti procesi, kas pielāgoti dažādu substrātu īpašībām, un pamatprasības ir daudz stingrākas nekā parastajām FR-4 plāksnēm, kas tieši nosaka augstfrekvences signāla pārraides stabilitāti un ilglaicīgu-uzticamību.
Īpašas prasības mehāniskai urbšanai
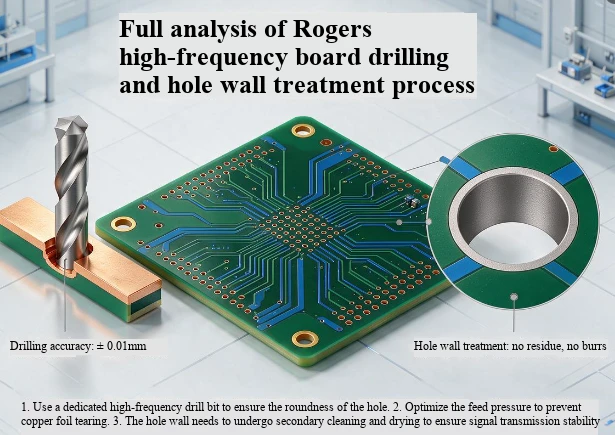
Urbju izvēle un darbmūža kontrole: ar keramikas pildījumu RO4000 sērijā tiek izmantoti ar dimanta pārklājumu pārklāti cieta sakausējuma urbji, kuru darbmūža kontrole ir 300–500 urbji vienā gabalā; Uz PTFE bāzes izgatavoto RO3000 sērijas urbju kalpošanas laiks ir 600–1000 urbju uz vienu vienību, kas ir daudz mazāks nekā 1000+urbjmašīnas uz FR-4 vienību. Lai izvairītos no cauruma sienas nodiluma un raupjuma, ir nepieciešamas biežas instrumentu maiņas.
Parametru diferenciācijas iestatījums: RO4000 sērijai ir jāsamazina padeves ātrums par 20% -30%, jākontrolē virsmas ātrums 300-500SFM un jāsasniedz mikroshēmas tilpums 0,05-0,10 mm vienā apgriezienā; RO3000 sērijas mazo caurumu vārpstas ātrums ir jāpalielina līdz virs 80000 apgr./min., ar padevi nedaudz lielāku par FR-4, lai izvairītos no PTFE atlikumu pielipšanas pie cauruma sienas.
Palīgmateriāli un kraušanas ierobežojumi: alumīniju izmanto, lai pastiprinātu urbšanu un siltuma izkliedi. PTFE lokšņu sakraušanas augstums ir tikai 1-2 gabali, savukārt RO4000 sērija saliek 2-3 gabalus, daudz zemāk nekā 3-4 FR-4 gabali, lai novērstu substrāta kušanu, ko izraisa augsta urbšanas temperatūra.
Precizitāte un atbilstības kontrole: Minimālā atvēruma atvērums var sasniegt 0,15 mm, gofrēšanas atveres atvēruma pielaide tiek kontrolēta ± 0,05 mm robežās, un cauruma pozīcijas pielaide ir mazāka vai vienāda ar 0,05 mm. Biezu plākšņu milimetru viļņu scenārijiem ir nepieciešama aizmugurējās urbšanas tehnoloģija, lai stingri kontrolētu mikro caurumu atlikušo pāļu garumu 0,05 mm robežās, novēršot pretestības mutācijas, ko izraisa parazitārā induktivitāte.
Īpašas prasības lāzerurbšanai
Precīza lāzeriekārtu izvēle: parastajos RO4350B un citos lokšņu materiālos tiek izmantota CO2+UV kompozītmateriālu lāzera tehnoloģija, kur CO2 pabeidz rupju nemetāla slāņu ablāciju un UV lāzers labo caurumu rakstus; Īpaši zemu zudumu PTFE loksnē tiek izmantots tīrs UV aukstais lāzers, un siltuma ietekmētā zona tiek kontrolēta mazākā vai vienāda ar 20 μm, lai izvairītos no substrāta karbonizācijas.
Pamatparametri tiek stingri kontrolēti: lāzera jauda ir stabila pie 8-12W, impulsa frekvence ir 25-35kHz, un urbšanas ātrums ir 1000-1500 caurumi minūtē. Pārmērīga jauda var viegli izraisīt cauruma sienas karbonizāciju, savukārt nepietiekama jauda var izraisīt līmes paliekas cauruma apakšā.
Precizitāte un caurumu veida garantija: CCD vizuālā kalibrēšana tiek izmantota izlīdzināšanai pirms katras apstrādes partijas, un atkārtotā pozicionēšanas precizitāte tiek kontrolēta ± 3 μm robežās. Mikro cauruma malu attiecība nepārsniedz 10:1. Biezā plāksne izmanto segmentētu urbšanas tehnoloģiju, lai izvairītos no ragveida mutes cauruma veida.
Īpašas prasības caurumu sienu apstrādei
Plazmas sausā pirmapstrāde: atsakoties no parastās fr4 kālija permanganāta mitrās metodes gēla noņemšanai, tiek izmantota plazmas tehnoloģija ar RF jaudu 800-1200W 3-5 minūtes, lai rūpīgi noņemtu PTFE kausējuma atlikumus un keramikas daļiņas. Tajā pašā laikā poru sienas virsmas enerģija tiek palielināta līdz virs 70 dyn / cm, atrisinot PTFE substrāta spēcīgas ķīmiskās inerces un sliktas mitrināšanas problēmu.
Cauruma sienas raupjuma kontrole: optimizējot parametrus, cauruma sienas raupjums tiek kontrolēts līdz Ra mazāks par vai vienāds ar 1,2 μm, un mikro enkurošanas vietas tiek konstruētas tā, lai nodrošinātu, ka nākamā vara nogulsnēšanas slāņa adhēzija ir lielāka vai vienāda ar 6N/cm, izvairoties no tādiem defektiem kā pārklājuma atdalīšanās un tukšumi.
Poru metalizācijas pielāgošanas optimizācija: aktivizētiem ne-polāriem substrātiem noregulējiet pallādija katalizatora adsorbcijas parametrus un ķīmiskā vara nogulsnēšanās ātrumu, lai nodrošinātu vienmērīgu un blīvu vara slāni uz poru sienas, bez burbuļiem vai defektiem, un lai izvairītos no neparastiem zudumiem un augstas{1}}frekvences pozīciju signālu atstarošanas.