


Shēmas plates iekšējais slānis kalpo kā visas shēmas plates galvenā arhitektūra, un tā ražošanas procesa kvalitāte tieši nosaka shēmas plates elektrisko veiktspēju, stabilitāti un uzticamību. Nepārtraukti attīstot elektroniskos produktus miniaturizācijas un augstas veiktspējas virzienā, ir izvirzītas stingrākas prasības shēmas plates iekšējo slāņu ražošanas precizitātei un kvalitātei.
Griešana: precīzs izmērs liek pamatu
Griešana ir iekšējās ķēdes ražošanas sākuma process. Darbinieki izgriež prasībām atbilstošo darba dēli no standarta specifikācijas vara{1}}apklāta dēļa, pamatojoties uz iepriekš plānoto darba izmēru un atsauci uz Gerber. Šim solim ir nepieciešama ārkārtīgi augsta izmēru precizitāte, jo visas turpmākās apstrādes darbības ir balstītas uz griešanas izmēru. Ja izmēru novirze ir pārāk liela, tas var radīt nopietnas problēmas, piemēram, iekšējā slāņa shēmas izkārtojuma novirzi un starpslāņu novirzi, nospiežot vairākslāņu plates. Runājot par griešanas metodēm, bieži tiek izmantotas augstas-precizitātes CNC griešanas mašīnas, un arī griezējinstrumentu izvēle ir ļoti svarīga. Tas ir jāpielāgo atbilstoši vara-apklātās plātnes materiālam un biezumam, lai nodrošinātu griešanas malas līdzenumu un perpendikulāru, samazinātu urbumu veidošanos un atslāņošanos. Tikmēr, ņemot vērā turpmākos procesus, piemēram, attēlu pārsūtīšanu, malu slīpēšanu un filejas apstrādi, nevar ignorēt, un atbilstoša apstrāde var efektīvi uzlabot procesa ražu.
Iepriekšēja apstrāde: Vara virsmas tīrīšana un raupināšana
Priekšapstrādes{0}}galvenais uzdevums ir notīrīt un raupināt vara pārklājuma lamināta- vara virsmu, nodrošinot labu adhēzijas pamatu turpmākajiem procesiem. Šis solis var šķist vienkāršs, taču tas faktiski būtiski ietekmē visas iekšējās ķēdes ražošanas panākumus vai neveiksmes. Pirms sausās plēves presēšanas ir nepieciešams stingri apstrādāt vara virsmu. Pašreizējās vara virsmas apstrādes metodes galvenokārt ietver suku, smilšu strūklu un ķīmiskās metodes.
Birstīšanas un slīpēšanas metode: zemas izmaksas un vienkāršs process, bet nav piemērots plānām un plānām shēmas platēm, kas var viegli izraisīt substrāta pagarinājumu un nav piemērotas iekšējā slāņa plānām plāksnēm. Ja otas atzīme ir pārāk dziļa, tas var apgrūtināt sausas plēves adhēziju un izraisīt pārklājuma parādību, kā arī pastāv potenciāls līmes palieku risks.
Smilšu strūklas metode: tā var padarīt vara virsmas raupjumu un viendabīgumu labāku nekā tīrīšanas metode, un tai ir laba izmēru stabilitāte. To var izmantot plānu plākšņu un smalku stiepļu apstrādei. Tomēr tā trūkums ir tāds, ka smilšu strūklas materiāli mēdz pielipt pie dēļa virsmas, un mašīnu apkope ir sarežģīta.
Ķīmiskā metode: izmantojot īpašus ķīmiskus šķīdumus, lai veiktu vara virsmas mikrokodināšanas apstrādi, var izveidot vienmērīgu un piemērotu mikroraupjumu, vienlaikus nodrošinot vara virsmas tīrību, ievērojami uzlabojot saķeri starp sauso plēvi un vara virsmu. Faktiskajā ražošanā ķīmiskā mikro kodināšanas šķīduma koncentrācija, temperatūra un apstrādes laiks tiek stingri kontrolēti, lai nodrošinātu vislabāko apstrādes efektu.
Spiediena plēve: cieši pielīmēta, lai nodrošinātu grafisku pārnesi
Laminēšanas procesa mērķis ir cieši pielīmēt gaismjutīgo sauso plēvi uz iepriekš apstrādātas vara virsmas, kas tieši ietekmē ķēdes modeļa pārnešanas skaidrību un precizitāti turpmākajā ekspozīcijas procesā. Plānām plāksnēm ar noteiktu vai lielāku biezumu laminēšanas iekārtai parasti ir jāpievērš īpaša uzmanība plēves grumbu problēmai darbības laikā, lai nodrošinātu, ka sausa plēve ir plakana un bez grumbām pielīp pie vara virsmas. Presēšanas temperatūra un spiediens ir galvenie parametri, saskaņā ar kuriem līmi sausajā plēvē var pilnībā mīkstināt, tādējādi panākot ciešu saikni ar vara virsmu. Tajā pašā laikā ir jānodrošina laminēšanas mašīnas veltņa līdzenums un tīrība, lai izvairītos no sliktas sausas plēves saķeres, ko izraisa veltņa defekti vai virsmas piemaisījumi, kas var ietekmēt turpmāko grafisko pārneses efektu.
Ekspozīcija: precīza attēlveidošana veido ķēdes prototipu
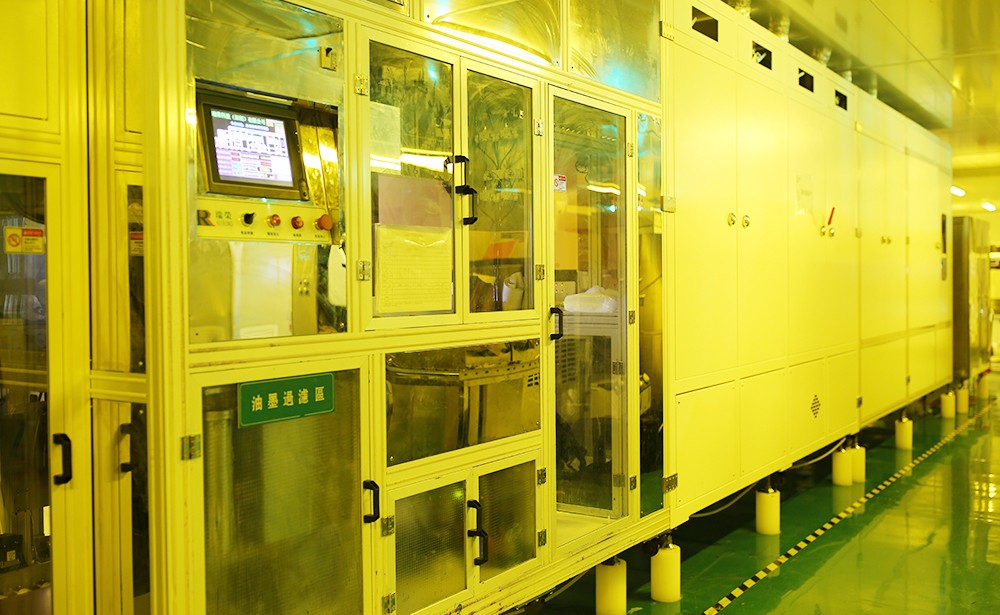
Ekspozīcija ir galvenais solis iekšējā slāņa ķēžu ražošanā. Tiek izmantotas LDI ekspozīcijas mašīnas, kuru pamatā ir lāzera precizitātes skenēšanas attēlveidošanas princips. Iekārta tieši kontrolē augstas-enerģijas lāzera staru, kas projicējas uz sausas plēves virsmas saskaņā ar ķēdes datiem. Lāzera enerģijas iedarbībā sausā plēve tiek pakļauta fotoķīmiskai reakcijai, un ķēdes modelis tiek "iegravēts" uz paneļa sausās plēves ar augstu precizitāti, pabeidzot ķēdes modeļa pārnešanu. Šī procesa laikā LDI ekspozīcijas iekārtas lāzera precizitāte, enerģijas stabilitāte un platformas pozicionēšanas precizitāte ir ļoti svarīga: lāzera stara precizitāte nosaka ķēdes minimālo līnijas platuma spēju, un enerģijas stabilitāte ir nepieciešama, lai nodrošinātu vienmērīgu sausas plēves jutību un izvairītos no lokālas nepietiekamas vai pārmērīgas ekspozīcijas; Platformai ir precīzi jānēsā dēlis, jānodrošina precīza relatīvā pozīcija starp lāzerskenēšanu un plati un jāgarantē visa plates shēmas pārsūtīšanas konsekvence. Tajā pašā laikā ir jāpielāgo arī vides temperatūra un mitrums, kā arī sausās plēves gaismjutības raksturlielumi, lai nodrošinātu, ka shēmas grafika ir skaidra un precizitāte atbilst standartiem, ieliekot augstas kvalitātes pamatu turpmākajam kodināšanas procesam un izvairoties no tādiem defektiem kā ķēdes retināšana un īssavienojumi ekspozīcijas novirzes dēļ.
Kodināšana: precīza liekās vara folijas noņemšana
Kodināšanas procesa mērķis ir noņemt vara foliju, kas nav aizsargāta ar sausu plēvi, atstājot aiz sevis precīzas ķēdes līnijas. Nozarē plaši izmantotie kodināšanas ķīmiskie šķīdumi pašlaik ietver skābu vara hlorīda kodināšanas šķīdumu un sārmainā amonjaka kodināšanas šķīdumu. Iekšējā slāņa procesā skābo kodināšanas šķīdumu galvenokārt izmanto sausas plēves vai tintes dēļ kā pretkodināšanas slāni. Kodināšanas šķīduma koncentrācija, temperatūra, kodināšanas laiks un izsmidzināšanas spiediens ir visi parametri, kas ir stingri jākontrolē. Precīzi kontrolējot šos parametrus, kodināšanas process tiek nodrošināts vienmērīgs un stabils, kā rezultātā ķēdes sānu malas ir taisnas, nodrošinot ķēdes precizitāti un kvalitāti, kā arī izvairoties no tādiem defektiem kā retināšana, īssavienojumi vai atvērtas ķēdes.
Urbšana: precīza pozicionēšana un savienošana starp slāņiem
Urbšanas procesā ir jāizurbj pozicionēšanas caurumi starpslāņu izlīdzināšanai un elektriskajam savienojumam atbilstoši prasībām pēc iekšējā slāņa ķēdes kodināšanas pabeigšanas. Šo pozicionēšanas caurumu pozicionēšanas precizitāte tieši ietekmē starpslāņu izlīdzināšanas precizitāti daudzslāņu dēļu laminēšanas laikā un turpmāko elektrisko savienojumu uzticamību. Urbšanas aprīkojuma precizitāte un urbju uzgaļu kvalitāte ir galvenie faktori. Urbšanas procesa laikā ir jānodrošina urbja vertikāle un štancēšanas spēka stabilitāte, lai izvairītos no tādām problēmām kā urbuma sienas deformācija un pārmērīgas urbšanas uzgaļa slīpums vai nevienmērīgs spiediens, kā arī jānodrošina labs pamats turpmākai daudzslāņu dēļu presēšanai un elektriskajam savienojumam.