


PCB ekspozīcijas process ir būtisks solis, lai precīzi pārnestu dizaina modeļus uz vara-pārklātiem laminātiem, tieši nosakot shēmas precizitāti un PCB kvalitāti. Izpratne par tā procesa plūsmu ir ļoti svarīga, lai kontrolētu ražošanas kvalitāti un uzlabotu efektivitāti.
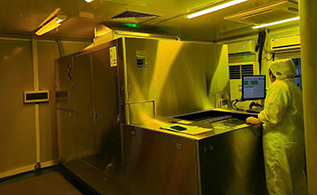
Detalizēts ekspozīcijas procesa plūsmas skaidrojums
Iepriekšēja apstrāde: Pamatnes tīrīšana un raupināšana
Pirms ekspozīcijas vara{0}}apklātais dēlis ir iepriekš jāapstrādā. Pamatnes virsma bieži pielīp pie netīrumiem, piemēram, eļļas traipiem, putekļiem un oksīdiem. Ja tas netiks noņemts, tas ietekmēs plēves pārklājumu un ekspozīcijas efektu, kā rezultātā radīsies izplūdis raksts un sausa plēve nolobīsies. Parasti eļļas traipu noņemšanai vispirms izmanto sārmainus tīrīšanas līdzekļus, bet pēc tam oksīdu šķīdināšanai izmanto skābos šķīdumus. Pēc tīrīšanas pamatnes virsma ir jāraupina, piemēram, izmantojot ķīmisko kodināšanu, lai mikrokodinātu vara virsmu ar nātrija persulfāta kodināšanas šķīdumu, veidojot ieliektu, izliektu struktūru, palielinot saskares laukumu starp sauso plēvi un pamatni un uzlabojot adhēziju. Tomēr ir nepieciešams stingri kontrolēt kodināšanas laiku un koncentrāciju, lai pārmērīga kodināšana neietekmētu vara slāņa biezumu un ķēdes vadītspēju.
Filma: Ielīmējiet fotorezistu
Plēves uzlīmēšana ir sausas plēves uzklāšana uz apstrādātā vara{0}}plaķētā lamināta. Sausā plēve sastāv no trīs slāņiem: poliestera aizsargplēves, polietilēna diafragmas un gaismjutīgās plēves. Gaismas jutīgā plēve ir kodols un jutīga pret noteiktiem gaismas viļņu garumiem. Sausās plēves biezums ir dažāds: 1,2 milji ir piemēroti smalkām shēmām un 2 milti — scenārijiem ar augstām pretkorozijas veiktspējas prasībām. Plēve jāuzklāj vidē, kuras temperatūra ir 20-24 grādi C un mitrums 60–70%. Izmantojot karstās preses rullīti, lai sildītu un izdarītu spiedienu, sausā plēve tiek pielīmēta pie lamināta, kas pārklāts ar varu. Plēves uzklāšanas ātrumam, spiedienam un temperatūras parametriem jābūt precīzi kontrolētiem, piemēram, ātrumu 1,5 ± 0,5 m/min, spiedienu 5 ± 1 kg/cm² un temperatūru 110 ± 10 ° C, lai nodrošinātu, ka sausa plēve cieši pielīp bez burbuļiem vai grumbām.
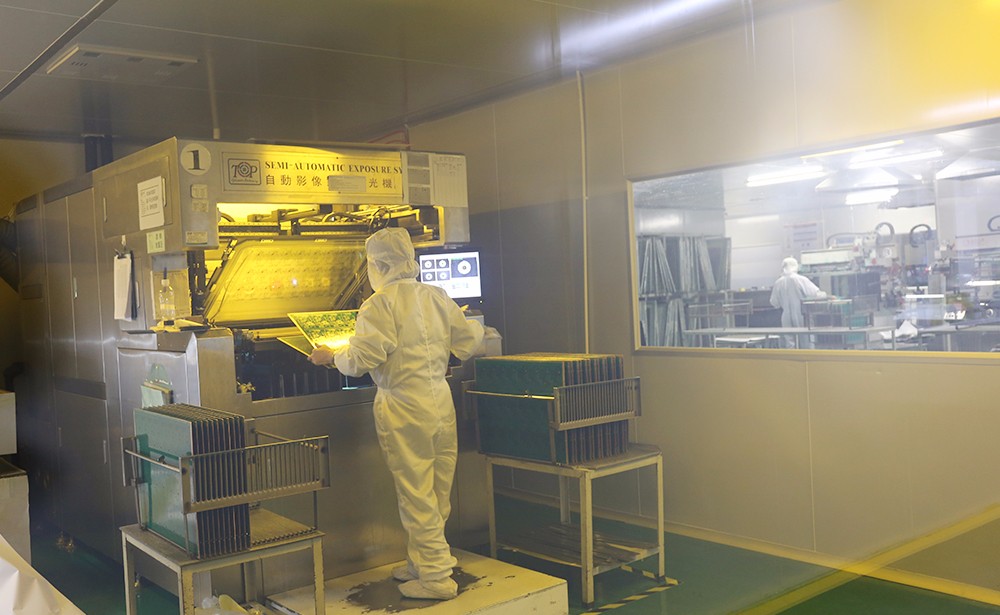
Ekspozīcija: modeļa pārneses sasniegšana
Ekspozīcija izmanto ultravioleto starojumu, lai pārnestu plēves rakstu uz vara{0}}apklāto laminātu sauso plēvi. Gaismas jutīgais iniciators sausajā plēvē absorbē ultravioleto gaismu, sadalās brīvajos radikāļos, lai uzsāktu monomēru šķērssavienojumu, veidojot lielas molekulas, kas nešķīst atšķaidītā sārmā. Neeksponētā daļa izstrādes laikā tiek izšķīdināta. Negatīvo plēvi parasti izmanto iekšējām ķēdēm, savukārt pozitīvo plēvi biežāk izmanto ārējām ķēdēm. Ekspozīcijas aprīkojumā ietilpst dzīvsudraba lampu ekspozīcijas mašīnas un LED ekspozīcijas iekārtas, un pēdējās pakāpeniski kļūst populāras, pateicoties to priekšrocībām, piemēram, vienmērīgai iedarbībai, lielam paralēlismam un zemam enerģijas patēriņam. Ekspozīcijas enerģija un laiks ir galvenie parametri, un nepietiekama enerģija var izraisīt filmas uzbriest un izpludināt līnijas; Pārmērīga enerģija var izraisīt izstrādes grūtības un līmes paliekas. Vispārējā 5000 W ekspozīcijas lampas caurule ar augšējās un apakšējās lampas ekspozīcijas enerģiju, kas tiek kontrolēta 40–100 milidžoulos uz kvadrātcentimetru, ir regulāri jāpārbauda un jāpielāgo ar gaismas enerģijas mērītāju. Turklāt svarīga ir arī izlīdzināšanas precizitāte. Uzlabotās ekspozīcijas iekārtas ir aprīkotas ar optiskās izlīdzināšanas sistēmām, lai nodrošinātu precīzu raksta pārsūtīšanu.
Izstrāde: ķēžu modeļu parādīšana
Izstrāde ir neeksponētas sausas plēves izšķīdināšana ar vāju sārmainu attīstītāju, saglabājot eksponēto daļu un ļaujot parādīties shēmas modelim. Stingri jākontrolē tādi parametri kā izstrādes ātrums, temperatūra, spiediens un attīstītāja koncentrācija. Pārmērīgs ātrums var izraisīt sausas plēves paliekas, izraisot īssavienojumus; Lēns ātrums var sabojāt atklāto sauso plēvi un izraisīt stieples pārrāvumus. Izstrādes ātrums parasti ir 1,5-2,2 m/min, temperatūra ir 30 ± 2 grādi C, spiediens ir 1,4-2,0 Kg/Cm ², un attīstītāja koncentrācija ir 0,85-1,3%. Pēc izstrādes PCB plate ir jānomazgā ar ūdeni, jāizžāvē un jāpārbauda ķēde. Bojātie dēļi ir jāsalabo vai jānodod metāllūžņos.
Galvenie faktori, kas ietekmē ekspozīcijas kvalitāti
Aprīkojuma ziņā gaismas avota stabilitātei ir izšķiroša nozīme. Dzīvsudraba lampu un LED spuldžu gaismas intensitāte pēc ilgstošas lietošanas samazināsies, un ir nepieciešama regulāra pārbaude un apkope, lai savlaicīgi nomainītu novecojušās lampas vai pārbaudītu piedziņas barošanas avotu. Izlīdzināšanas sistēmas precizitāte ietekmē raksta pārsūtīšanas precizitāti, un kameras netīrumi un fokusa attāluma izmaiņas var izraisīt izlīdzināšanas novirzi, kas prasa regulāru kalibrēšanu un apkopi. Materiālu ziņā slikta sausas plēves kvalitāte var ietekmēt jutību un adhēziju. Defekti, piemēram, skrāpējumi un caurumi uz plēves, tiks tieši atspoguļoti ķēdes shēmā. Nepieciešams stingri kontrolēt iepirkuma kvalitāti, standartizēt uzglabāšanu un izmantošanu. Nepareiza iedarbības enerģija, laiks un izstrādes parametri procesa parametros var radīt dažādas kvalitātes problēmas. Ražošanā optimālie parametri ir jānosaka ar eksperimentiem un regulāri jāpārbauda un jāpielāgo.